管道焊接在管道工程中的关键技术与质量控制
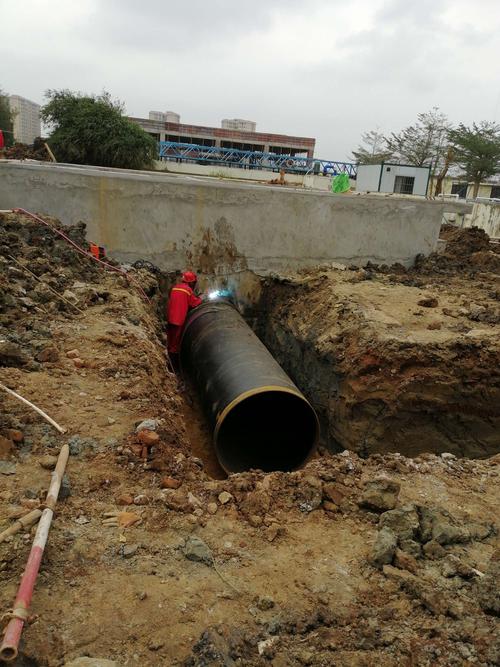
管道工程是能源、化工、市政建设等领域的重要基础设施,而管道焊接作为管道施工的核心环节,其质量直接关系到整个系统的安全运行与使用寿命。本文围绕管道焊接在管道工程中的应用,探讨其关键技术、常见问题及质量控制措施。
一、管道焊接的工艺特点与要求
管道焊接通常涉及碳钢、合金钢、不锈钢等多种材质,焊接位置包括平焊、横焊、立焊和仰焊,施工环境复杂。焊接方法以手工电弧焊、钨极氩弧焊、熔化极气体保护焊为主,根焊要求单面焊双面成形,填充盖面需保证层间熔合良好。管道工程对焊接接头提出严格的无损检测要求,如射线检测、超声检测等,确保焊缝内部质量。
二、管道焊接的关键技术
- 焊接工艺评定:依据设计文件和标准规范,进行焊接工艺评定(PQR),制定焊接工艺规程(WPS),覆盖母材、焊材、焊接位置、预热及后热参数等。
- 坡口制备与清理:坡口角度、钝边尺寸、间隙应符合要求,坡口及两侧需清除油锈至金属光泽。
- 组对与定位焊:控制错边量,定位焊长度、厚度满足工艺要求,防止根部裂纹。
- 焊接过程控制:严格控制预热温度、层间温度、焊接线能量,注意收弧填满弧坑,多层多道焊时应清理层间缺陷。
- 特殊环境焊接:在低温、潮湿、大风环境下采取防护措施,必要时进行焊后热处理。
三、常见焊接缺陷及防治
管道焊接常见缺陷包括未焊透、未熔合、气孔、夹渣、裂纹等。针对这些缺陷,应从焊材烘干、坡口清理、焊接参数优化、焊工操作技能提升等方面进行综合防治。对于裂纹,还需控制焊接应力与氢含量,必要时进行消氢处理。
四、质量控制与检验
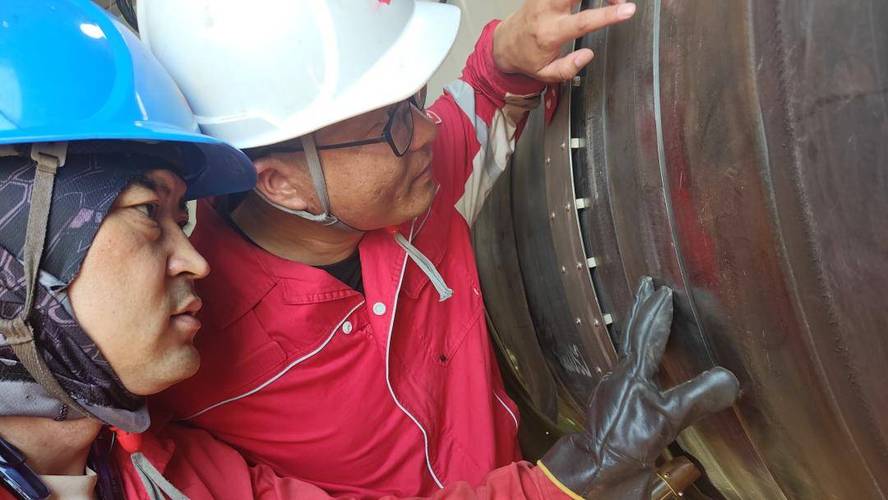
管道工程实行焊工持证上岗制度,建立焊接质量保证体系。施工过程中进行外观检查、无损检测抽检,对不合格焊缝进行返修,并分析原因制定纠正措施。落实焊接记录和可追溯性管理,确保每道焊口责任到人。
五、
管道焊接是管道工程的技术难点和质量重点,必须从工艺评定、材料控制、过程监督、检验检测等环节实施全面质量管理,才能保障管道系统的安全可靠运行。随着自动焊接技术和数字化质控手段的发展,管道焊接质量水平将不断提升。